- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Talian Penyemperitan Lembaran PS: Masalah Pengeluaran Biasa dan Penyelesaian Praktikal untuk Kualiti Helaian Yang Stabil
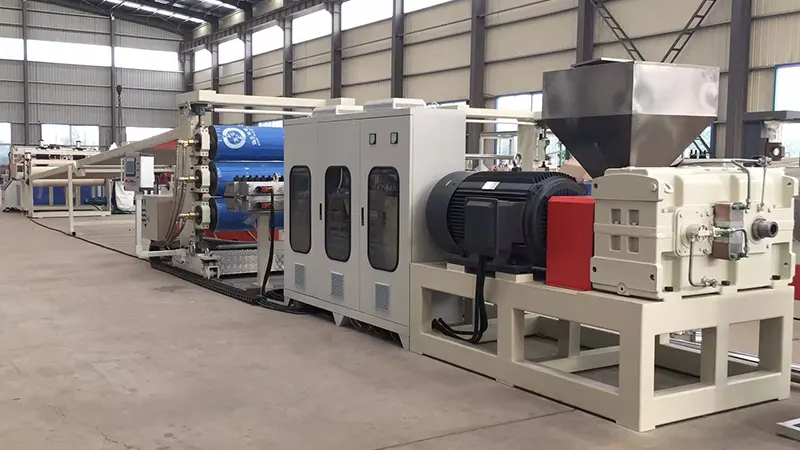
Talian penyemperitan kepingan polistirena (PS).digunakan secara meluas dalam industri pemprosesan plastik, tetapi dalam pengeluaran sebenar, setiap peringkat—daripada penyediaan bahan mentah hingga penggulungan—boleh mengemukakan isu yang menjejaskan kualiti dan kecekapan. Artikel ini mengkaji kesilapan biasa, punca utamanya dan langkah balas praktikal berdasarkan pengalaman operasi barisan hadapan, membantu pasukan pengeluaran mendiagnosis masalah dengan cepat dan mengoptimumkan proses dengan berkesan.
1. Penyediaan Bahan Mentah: Pertimbangan Praktikal
Masalah 1: Jalur perak atau buih pada permukaan kepingan
Ini adalah tanda klasik kelembapan berlebihan. PS adalah sedikit higroskopik; walaupun sejumlah kecil lembapan akan menguap pada suhu cair, menyebabkan tanda perak pada permukaan atau buih dalaman dalam helaian siap.
Penyelesaian:
-
Pastikan sistem pengeringan berfungsi dengan baik. Keadaan pengeringan yang disyorkan: 75–80°C selama 2–3 jam.
-
Apabila dimulakan semula selepas penutupan, bersihkan bahagian pertama cair untuk mengelakkan bahan tercemar lembapan daripada memasuki acuan.
-
Dalam musim lembap, lanjutkan masa pengeringan dan pantau kandungan lembapan dengan kerap. Tahap lembapan sasaran hendaklah di bawah 0.05%.
Masalah 2: Sifat mekanikal terdegradasi daripada penggunaan regrind yang berlebihan
Menggunakan pemangkasan tepi dan sekerap ialah langkah penjimatan kos yang berkesan, tetapi regrind mengalami degradasi haba dengan setiap kitaran pemprosesan, yang membawa kepada pemotongan rantai. Ini mengakibatkan kepingan rapuh dengan kekuatan hentaman yang berkurangan.
Penyelesaian:
-
Simpan kandungan rerind antara 15% dan 25%, laraskan berdasarkan keperluan produk. Untuk helaian lutsinar berkejelasan tinggi, kurangkan perkadaran lagi atau elakkan kisar semula sepenuhnya.
-
Keringkan dan nyahhabuk kisar semula dengan teliti sebelum digunakan untuk mengelakkan pencemaran.
-
Pertimbangkan untuk menambah pengubah impak untuk mengimbangi kehilangan keliatan yang disebabkan oleh regrind.
2. Bahagian Penyemperitan: Isu Biasa dan Pelarasan
Masalah 3: Output turun naik yang membawa kepada ketebalan kepingan tidak sekata
Ini adalah isu yang kerap berlaku dalam sistem penyemperitan, biasanya berkaitan dengan kelajuan skru yang tidak stabil, penyusuan yang tidak konsisten atau suhu tong yang turun naik.
Langkah penyelesaian masalah:
-
Periksa "bridging" dalam corong suapan (bahan tergantung ke atas dan tidak mengalir ke bawah). Pasang pemutus jambatan atau tukar kepada pemberian makan secara paksa jika perlu.
-
Sahkan tetapan suhu di sepanjang tong penyemperit. Terlalu panas di zon suapan boleh menyebabkan pencairan pramatang dan suapan tidak menentu.
-
Pasangkan pam cair di antara penyemperit dan acuan. Ia berkesan mengasingkan turun naik tekanan denyutan skru, memastikan tekanan masuk die malar—ini adalah salah satu pelaburan paling berkesan untuk ketepatan ketebalan.
Masalah 4: Pencairan degradasi dan kekuningan akibat suhu yang berlebihan
PS mempunyai tetingkap pemprosesan yang agak sempit. Di atas 240°C, degradasi terma menjadi ketara, ditunjukkan sebagai cair kekuningan dan ketelusan berkurangan.
Penyelesaian:
-
Tetapkan suhu tong dalam kecerunan beransur-ansur dari zon suapan ke zon pemeteran, dengan suhu maksimum dikekalkan pada 220–230°C.
-
Periksa kelajuan skru—ricih berlebihan daripada RPM tinggi menghasilkan haba geseran yang tidak diingini.
-
Untuk pemberhentian melebihi 15 minit, sama ada turunkan suhu tong atau bersihkan cair untuk mengelakkan bahan daripada duduk dan merendahkan.
3. Kawalan Mati dan Kalender: Perkara Utama
Masalah 5: Perubahan ketebalan melintang yang ketara
Ini biasanya berpunca daripada pelarasan jurang bibir cetakan yang tidak betul atau taburan suhu cair yang tidak sekata merentasi lebar cetakan.
Penyelesaian:
-
Laraskan celah bibir die berdasarkan ketebalan sasaran. Prinsip pampasan biasa adalah untuk menetapkan pusat sedikit nipis daripada tepi untuk mengimbangi pengecutan tepi.
-
Sahkan semua jalur pemanasan acuan berfungsi secara seragam. Suhu die yang tidak sekata menyebabkan kadar aliran cair yang tidak konsisten.
-
Untuk helaian lebar, pasangkan pengadun statik di hulu dadu untuk meningkatkan keseragaman suhu cair merentasi lebar.
Masalah 6: Bahan melekat pada gulungan kalendar atau tanda gulungan pada helaian
Kecacatan ini secara langsung menjejaskan kualiti permukaan dan tidak boleh diterima untuk aplikasi kepingan lutsinar.
Arahan penyelesaian masalah:
-
Periksa permukaan gulungan kalendar untuk mengesan calar, lubang atau sisa. Lakukan penggilapan dan pembersihan rutin dengan pembersih roll khusus.
-
Kawal suhu tiga gulung dengan berhati-hati: biasanya gulungan atas berjalan lebih panas sedikit daripada gulungan tengah, dengan gulungan bawah paling sejuk. Tetapan tepat bergantung pada ketebalan helaian dan kelajuan garisan.
-
Jika menggunakan agen pelepas atau salutan anti-blok, pastikan penggunaan seragam. Penggunaan berlebihan boleh menyebabkan jerebu atau pengurangan kilauan permukaan.
4. Lembaran PS Buih: Cabaran Khusus
Masalah 7: Struktur sel kasar atau tidak seragam
Untuk helaian PS berbuih, kehalusan dan keseragaman sel adalah penunjuk prestasi kritikal. Sel kasar atau tidak sekata mengurangkan kekuatan mekanikal dan sifat penebat haba dengan ketara.
Titik kawalan utama:
-
Penyerakan ejen nukleus (talc) adalah terpenting. Gunakan talkum ultra-halus (saiz zarah di bawah 5μm) dan pastikan pencampuran menyeluruh semasa peringkat pengkompaunan.
-
Kawalan suhu dalam penyemperit kedua (peringkat penyejukan) ialah faktor tunggal yang paling kritikal untuk kualiti buih. Turun naik suhu mesti disimpan dalam lingkungan ±1°C.
-
Periksa kestabilan suntikan ejen tiupan; turun naik tekanan dalam sistem suntikan secara langsung mempengaruhi taburan saiz sel.
Masalah 8: Pengecutan berlebihan dalam kepingan berbuih
Pengecutan yang berlebihan membawa kepada ketidakakuran dimensi, terutamanya yang ketara semasa operasi pembentukkan termo hiliran.
Penyelesaian:
-
Laraskan kelajuan angkut dan nisbah letupan (BUR). Nisbah cabutan yang betul menggalakkan orientasi sel, yang mengurangkan pengecutan selepas.
-
Tingkatkan sedikit dos agen nukleus—struktur sel yang lebih halus menyumbang kepada kestabilan dimensi yang lebih baik.
-
Pastikan ketegangan penggulungan sederhana. Ketegangan yang berlebihan boleh menyebabkan pengecutan rayapan semasa helaian berada di bawah tekanan pada gulungan.
5. Penyelenggaraan Harian dan Pengoptimuman Pengeluaran
Senarai semak penyelenggaraan rutin:
-
Gantikan pek skrin berdasarkan kenaikan tekanan belakang, bukan hanya apabila tekanan menjadi sangat kritikal. Tetapkan jadual penggantian tetap untuk konsistensi.
-
Tarik skru secara berkala dan periksa tong untuk haus. Skru haus dengan ketara mengurangkan kapasiti pemplastikan dan kualiti keluaran.
-
Galas gulung kalender dan rantai pemacu sering diabaikan titik haus. Pelincir dengan kerap dan periksa keselarian gulungan.
Petua kecekapan tenaga:
-
Titik set suhu tong yang lebih rendah di mana-mana sahaja membenarkan kualiti pemplastikan. Setiap pengurangan 5°C boleh menjimatkan kira-kira 3–5% dalam penggunaan tenaga.
-
Penebat tong extruder untuk meminimumkan kehilangan haba kepada alam sekitar.
-
Kisar trim tepi dalam talian di mana mungkin untuk mengelakkan memanaskan semula sekerap yang telah disejukkan.
Operasi stabil aTalian penyemperitan lembaran PSbergantung pada pemantauan keadaan peralatan yang tepat dan pengoptimuman proses berterusan. Dalam amalan, kebanyakan masalah kualiti bukan berpunca daripada kecacatan peralatan tetapi daripada butiran operasi dan perubahan persekitaran. Pasukan pengeluaran digalakkan untuk mengekalkan log parameter proses yang terperinci, mengaitkan setiap pelarasan dengan kualiti produk yang terhasil. Lama kelamaan, ini menjadi manual rujukan khusus tumbuhan yang paling berharga—jauh lebih berguna daripada mana-mana panduan pengendalian generik.